

1, Weldinga arka elektrodê
Qaymaqkirina bi kevanê yek ji jêhatîbûnên herî bingehîn e ku qaymaqvan fêr dibin, heke jêhatîbûn ne di cîh de bin, dê cûrbecûr kêmasiyên di dirûna qaymaqkirinê de hebin.
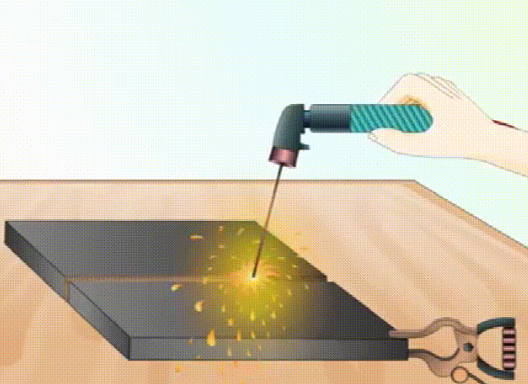
2, Welding a arcê binavbûyî
Qaymaqa bi kevana binavbûyî rêbazeke qaymaqê ye ku kevan wekî çavkaniya germê bikar tîne. Ji ber ku qaymaqa bi kevana binavbûyî pir kûr e, kalîteya qaymaqê baş e: ji ber parastina şoka heliyayî, metala heliyayî bi hewayê re nagihîje, û asta mekanîzasyonê bilind e, ji ber vê yekê ji bo qaymaqa qaymaqên dirêj ên avahiyên plakaya navîn û stûr guncaw e.
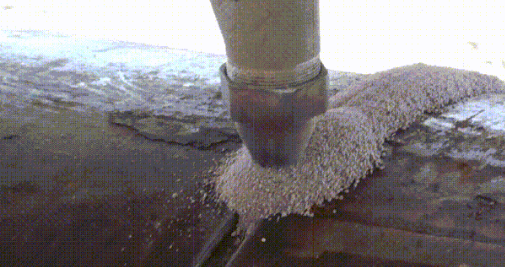
3. Qeyda bi argonê
Li vir çend tedbîr ji bo welding argon arcon hene:
(1) Divê derziya tungstenê pir caran were tûjkirin. Ger ew tûj be, herikîn kom nabe û qayimkirin dê biqede.
(2) Eger mesafeya di navbera derziya tungsten û cihê qayîmkirinê de pir nêzîk be, ew ê bi hev ve girêdayî bin. Ger pir dûr be, kevan dê vebe. Dema ku kevan vebe, ew ê reş bibe û derziya tungsten dê tûj bibe. Tîrêjên ber bi xwe ve jî xurt in. Çêtir e ku meriv wê nêzîk bihêle.
(3) Kontrolkirina guhêrbarê hunerek e, nemaze ji bo kaynakirina plakaya zirav. Ew tenê dikare yek bi yek were vekirin. Ev ne makîneyek kaynakirinê ya otomatîk e ku tevgera otomatîk û xwarina têlê ya otomatîk heye. Ger ew bi berdewamî bişewite, ew ê bişewite.
(4) Pêdivî ye ku hûn têlê bidin xwarin. Ev hewceyê hesta destdanê ye. Têla kaynakê ya bi kalîte bilind ji plakayên 304 bi makîneya birînê tê birîn. Bi bend nekirin. Bê guman, hûn dikarin yên baş li xalên firotanê yên bi toptan bibînin.
(5) Hewl bidin ku di şert û mercên hewakirî de bixebitin, lepikên çermî, cil û berg û maskek ronîkirina otomatîk li xwe bikin.
(6) Divê serê seramîk ê çekê kaynakirinê ji kevanê bê parastin. Bi taybetî, divê dûvika çekê kaynakirinê bi qasî ku pêkan be ber bi rûyê we ve be.
(7) Eger hûn dikarin di derbarê germahî, mezinahî û çalakiya hewza helandî de xwedî intuîsyon û pêşbîniyek bin, hûn teknîsyenek payebilind in.
(8) Hewl bidin ku derziyên tungstenê yên bi nîşanên zer an spî bikar bînin, ji ber ku ev yek hewceyê hostatiyek bilind e.
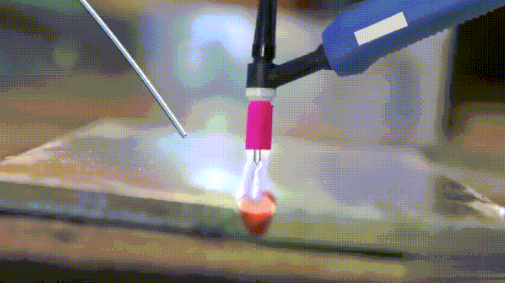
4. Qeyda gazê ya sotemeniya oksîjenê
Qaymaqkirina bi gaza sotemeniya oksîjenê, bikaranîna agir e ji bo germkirina metal û têla qaymaqkirinê li cihê girêdana perçeyên metalî da ku ew bihelin û armanca qaymaqkirinê pêk bînin. Gazên şewitandinê yên ku bi gelemperî têne bikar anîn bi giranî asetîlen, gaza petrolê ya şilekirî û hîdrojen in, û gaza ku bi gelemperî piştgirîya şewitandinê dike oksîjen e.
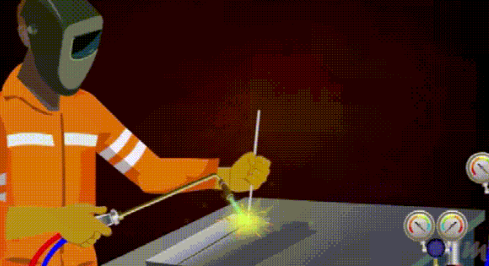
5. Qeydakirina bi lazer
Qeydakirina bi lazer rêbazeke qeydakirinê ya bi bandor û rast e ku tîrêjeke lazer a bi dendika enerjiya bilind wekî çavkaniyeke germê bikar tîne. Qeydakirina bi lazer yek ji aliyên girîng ên sepandina teknolojiya hilberandina materyalên lazerê ye. Di salên 1970an de, ew bi giranî ji bo qeydakirina materyalên dîwar-tenik û qeydakirina bi leza nizm dihat bikar anîn. Pêvajoya qeydakirinê cureyekî guhêrbariya germê ye, ango tîrêjên lazerê rûyê perçeya kar germ dikin, û germiya rûyê erdê bi rêya guhêrbariya germê ber bi hundir ve belav dibe. Bi kontrolkirina firehî, enerjî, hêza lûtkeyê û frekansa dubarekirina pulsa lazerê, perçeya kar tê helandin da ku hewzek helandî ya taybetî çêbike.
Dema weşandinê: 22ê Cotmeha 2024an


