

1, Elektrodebôgelassen
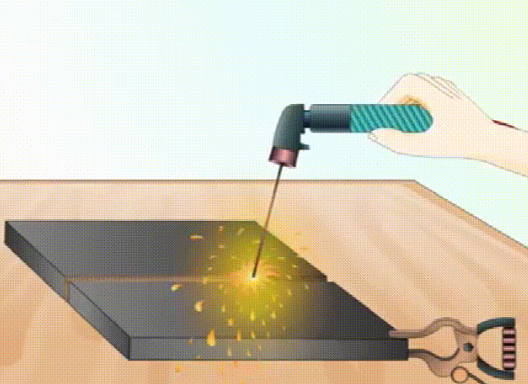
Bôgelassen is ien fan 'e meast basale feardigens dy't lassers behearskje, as de feardigens net op it plak binne, sille d'r in ferskaat oan defekten yn 'e lasnaad wêze.
2, ûnderdompele bôgelassen
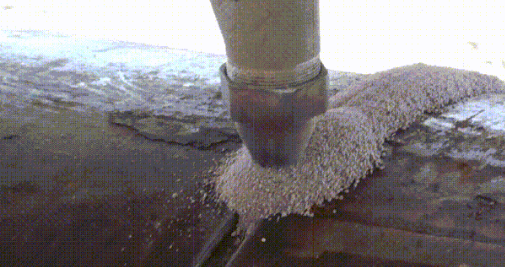
Underdompele bôgelassen is in lasmetoade dy't bôge as waarmteboarne brûkt. Troch de djippe penetraasje fan ûnderdompele bôgelassen is de laskwaliteit goed: troch de beskerming fan smelte slak komt it smelte metaal net yn kontakt mei de loft, en de graad fan meganisaasje is heech, sadat it geskikt is foar it lassen fan lange lassen fan middelgrutte en dikke plaatstrukturen.
3. Argonbôgelassen
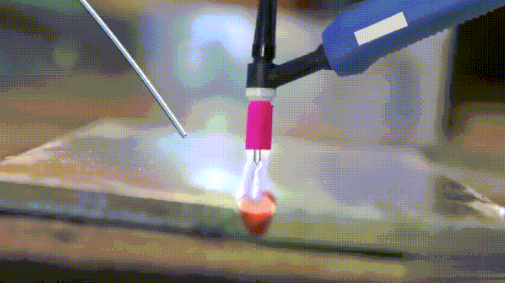
Hjir binne wat foarsoarchsmaatregels foar argonbôgelassen:
(1) De wolfraamnaald moat faak skerper makke wurde. As er stomp is, sil de stroom net konsintrearre wurde en sil it lassen klear wêze.
(2) As de ôfstân tusken de wolfraamnaald en de lasnaad te lyts is, sille se oan elkoar plakke. As it te fier is, sil de bôge bloeie. As de bôge ienris bloeit, sil er swart baarne en sil de wolfraamnaald keal wêze. De strieling nei it sels is ek sterk. It is better om it tichtby te hâlden.
(3) De kontrôle fan 'e skeakel is in keunst, foaral by it lassen fan tinne platen. It kin mar ien foar ien oanset wurde. Dit is gjin automatyske lasmasine mei automatyske beweging en automatyske triedoanfier. As it oanhâldend baarnt, sil it ferslite.
(4) Jo moatte de tried oanfiere. Dit fereasket in gefoel fan oanrekking. Heechweardige lasdraad wurdt mei in knipper fan 304 platen snien. Keapje it net yn bondels. Fansels kinne jo goede fine by gruthannels.
(5) Besykje te wurkjen yn fentilearre omstannichheden, draach learen wanten, klean en in automatysk dimmende masker.
(6) De keramyske kop fan it laspistoal moat beskerme wurde tsjin de bôge. Spesifyk moat de sturt fan it laspistoal safolle mooglik nei jo gesicht rjochte wêze.
(7) As jo in yntuysje en foargefoel hawwe kinne oer de temperatuer, grutte en aksje fan 'e smeltende plas, binne jo in senior technikus.
(8) Besykje wolfraamnaalden mei giele of wite markearrings te brûken, om't dit hege fakmanskip fereasket.
4. Lassen fan soerstofbrânstofgas
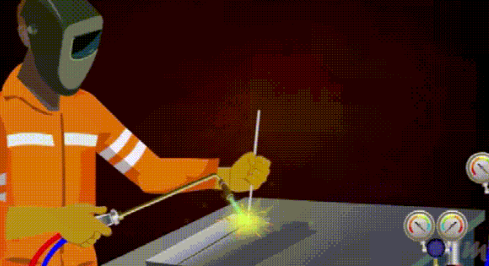
Soerstofbrânstofgaslassen is it brûken fan flammen om it metaal en de lasdraad te ferwaarmjen by de ferbining fan metalen wurkstikken om se te smelten en it doel fan it lassen te berikken. Faak brûkte brânbere gassen binne benammen asetyleen, floeiber petroleumgas en wetterstof, en it faak brûkte ferbaarningsûndersteunende gas is soerstof.
5. Laserlassen
Laserlassen is in effisjinte en presys lasmetoade dy't in laserstriel mei hege enerzjytichtens brûkt as waarmteboarne. Laserlassen is ien fan 'e wichtige aspekten fan' e tapassing fan lasermateriaalferwurkingstechnology. Yn 'e jierren '70 waard it benammen brûkt foar it lassen fan tinwandige materialen en lassen mei lege snelheid. It lasproses is in waarmtegeliedingstype, dat wol sizze, de laserstrieling ferwaarme it oerflak fan it wurkstik, en de oerflakwaarmte ferspriedt nei binnen troch waarmtegelieding. Troch de breedte, enerzjy, pykfermogen en werhellingsfrekwinsje fan 'e laserpuls te kontrolearjen, wurdt it wurkstik smolten om in spesifike smeltende plas te foarmjen.
Pleatsingstiid: 22 oktober 2024


