

1, Ukuwelda kwe-electrode arc
Ukuwelda nge-arc yenye yezona zakhono zisisiseko abaziqhelileyo abaweldayo, ukuba ezo zakhono azikho, kuya kubakho iziphene ezahlukeneyo kumthungo wokuwelda.
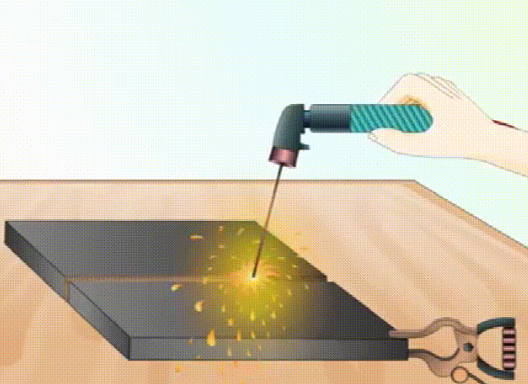
2, Ukuwelda kwe-arc engaphantsi kwamanzi
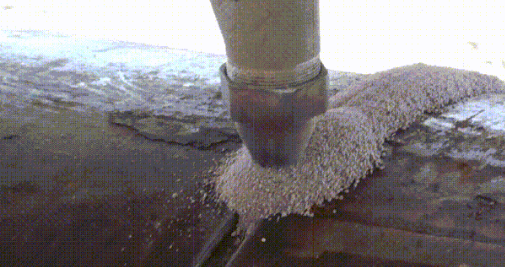
Ukuwelda kwe-arc engaphantsi komhlaba yindlela yokuwelda esebenzisa i-arc njengomthombo wobushushu. Ngenxa yokungena nzulu kwe-arc welding engaphantsi komhlaba, umgangatho wokuwelda ulungile: ngenxa yokukhuselwa kwe-slag enyibilikisiweyo, isinyithi esinyibilikisiweyo asidibani nomoya, kwaye umgangatho wokusebenza koomatshini uphezulu, ngoko ke ifanelekile ukuwelda ii-welds ezinde zezakhiwo zeplate eziphakathi nezityebileyo.
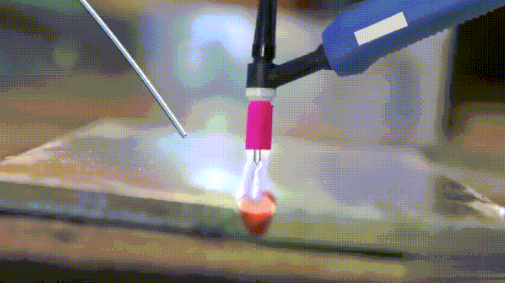
3. Ukuwelda i-argon arc
Nazi ezinye iindlela zokuthintela ukuwelda kwe-argon arc:
(1) Inaliti ye-tungsten kufuneka ilolwe rhoqo. Ukuba ayicacanga, umsinga awuyi kuba nzulu kwaye ukuwelda kuya kugqitywa.
(2) Ukuba umgama phakathi kwenaliti ye-tungsten kunye ne-weld usondele kakhulu, ziya kunamathelana. Ukuba ikude kakhulu, i-arc iya kuqhakaza. Nje ukuba i-arc idubule, iya kutsha ibe mnyama kwaye inaliti ye-tungsten iya kuba yimpandla. Ukukhanya kwayo nako kunamandla. Kungcono ukuyigcina ikufutshane.
(3) Ulawulo lweswitshi lubuchule, ingakumbi kwi-thin plate welding. Ingavulwa nganye nganye. Lo asingomatshini we-welding ozenzekelayo ohamba ngokuzenzekelayo kunye nokufakelwa kweengcingo ngokuzenzekelayo. Ukuba itsha rhoqo, iya kuguga.
(4) Kufuneka uyifake intambo. Oku kufuna ukuchukumisa. Intambo yokuwelda esemgangathweni ophezulu inqunyulwa kwiipleyiti ezingama-304 ngomatshini wokucheba. Musa ukuyithenga ibe ziibhanti. Ewe, ungazifumana ezilungileyo kwiindawo zokuthengisa ngobuninzi.
(5) Zama ukusebenza kwiimeko zomoya opholileyo, nxiba iiglavu zesikhumba, impahla, kunye nemaski efiphalisayo ezenzekelayo.
(6) Intloko yeseramikhi yesibhamu sokuwelda kufuneka ikhuselwe kwi-arc. Ngokukodwa, umsila wesibhamu sokuwelda kufuneka ubhekiswe ebusweni bakho kangangoko kunokwenzeka.
(7) Ukuba unokuba nolwazi kunye nombono malunga nobushushu, ubungakanani, kunye nokusebenza kwechibi elinyibilikisiweyo, unguchwepheshe ophezulu.
(8) Zama ukusebenzisa iinaliti ze-tungsten ezineempawu ezimthubi okanye ezimhlophe, njengoko oku kufuna ubuchule obuphezulu.
4. Ukuwelda igesi yeoksijini
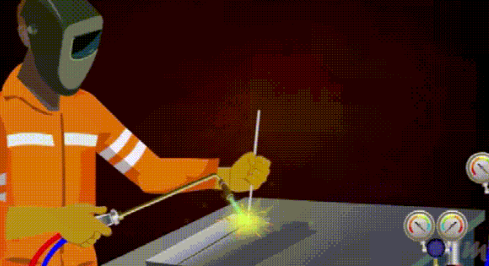
Ukuwelda ngegesi yeoksijini kukusebenzisa amalangatye ukufudumeza intsimbi kunye nocingo lokuwelda kwindawo edibeneyo yezinto zokusebenza zesinyithi ukuze zinyibilike kwaye kufezekiswe injongo yokuwelda. Iigesi ezisetyenziswa rhoqo yi-acetylene, igesi yepetroleum enyibilikisiweyo kunye ne-hydrogen, kwaye igesi esetyenziswa rhoqo exhasa ukutsha yioksijini.
5. Ukuwelda nge-laser
Ukuwelda nge-laser yindlela yokuwelda esebenza kakuhle nechanekileyo esebenzisa umqadi we-laser onamandla aphezulu njengomthombo wobushushu. Ukuwelda nge-laser yenye yezinto ezibalulekileyo zokusetyenziswa kwetekhnoloji yokucubungula izinto ze-laser. Kwiminyaka yoo-1970, yayisetyenziswa kakhulu ekuwelda izinto ezibhityileyo kunye nokuwelda ngesantya esiphantsi. Inkqubo yokuwelda luhlobo lokuqhuba ubushushu, oko kukuthi, imitha ye-laser ifudumeza umphezulu wento yokusebenza, kwaye ubushushu bomphezulu buyasasazeka ngaphakathi ngokuqhuba ubushushu. Ngokulawula ububanzi, amandla, amandla aphezulu kunye nokuphindaphinda kwe-pulse ye-laser, into yokusebenza iyanyibilika ukuze yenze ichibi elithile elinyibilikisiweyo.
Ixesha leposi: Okthobha-22-2024


