

1, weldio arc electrod
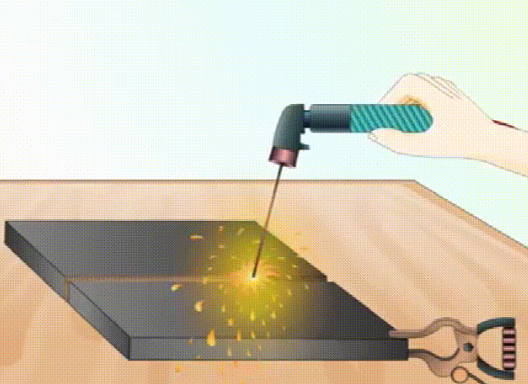
Mae weldio arc yn un o'r sgiliau mwyaf sylfaenol y mae weldwyr yn eu meistroli, os nad yw'r sgiliau yn eu lle, bydd amrywiaeth o ddiffygion yn y sêm weldio.
2, weldio arc tanddwr
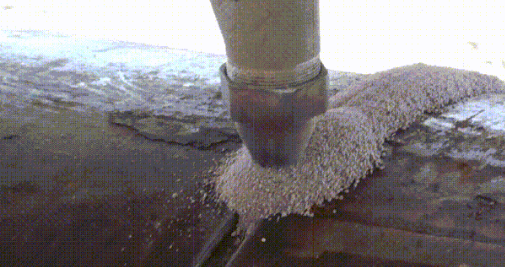
Mae weldio arc tanddwr yn ddull weldio sy'n defnyddio arc fel ffynhonnell wres. Oherwydd treiddiad dwfn weldio arc tanddwr, mae ansawdd y weldio yn dda: oherwydd amddiffyniad slag tawdd, nid yw'r metel tawdd mewn cysylltiad â'r aer, ac mae graddfa'r gweithrediad mecaneiddio yn uchel, felly mae'n addas ar gyfer weldio weldiadau hir o strwythurau platiau canolig a thrwchus.
3. Weldio arc argon
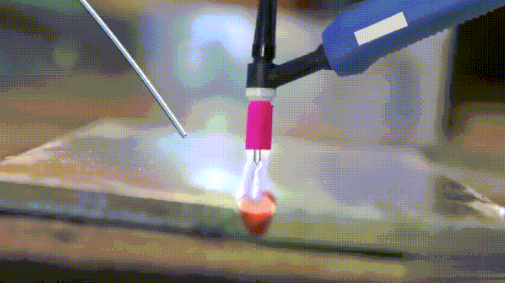
Dyma rai rhagofalon ar gyfer weldio arc argon:
(1) Dylid hogi'r nodwydd twngsten yn aml. Os yw'n ddi-fin, ni fydd y cerrynt yn grynodedig a bydd y weldio wedi'i orffen.
(2) Os yw'r pellter rhwng nodwydd y twngsten a'r weldiad yn rhy agos, byddant yn glynu at ei gilydd. Os yw'n rhy bell, bydd yr arc yn blodeuo. Unwaith y bydd yr arc yn blodeuo, bydd yn llosgi'n ddu a bydd nodwydd y twngsten yn moel. Mae'r ymbelydredd i'r hunan hefyd yn gryf. Mae'n well ei gadw'n agos.
(3) Mae rheoli'r switsh yn gelfyddyd, yn enwedig ar gyfer weldio platiau tenau. Dim ond un wrth un y gellir ei droi ymlaen. Nid peiriant weldio awtomatig yw hwn gyda symudiad awtomatig a bwydo gwifren awtomatig. Os yw'n llosgi'n barhaus, bydd yn gwisgo allan.
(4) Mae angen i chi fwydo'r wifren. Mae hyn yn gofyn am synnwyr cyffwrdd. Mae gwifren weldio o ansawdd uchel yn cael ei thorri o blatiau 304 gyda pheiriant cneifio. Peidiwch â'i phrynu mewn bwndeli. Wrth gwrs, gallwch ddod o hyd i rai da mewn mannau cyfanwerthu.
(5) Ceisiwch weithio mewn amodau wedi'u hawyru, gwisgwch fenig lledr, dillad, a mwgwd pylu awtomatig.
(6) Dylai pen ceramig y gwn weldio gael ei amddiffyn rhag yr arc. Yn benodol, dylai cynffon y gwn weldio fod wedi'i bwyntio tuag at eich wyneb cymaint â phosibl.
(7) Os gallwch chi gael greddf a rhagdybiaeth am dymheredd, maint a gweithrediad y pwll tawdd, rydych chi'n dechnegydd uwch.
(8) Ceisiwch ddefnyddio nodwyddau twngsten gyda marciau melyn neu wyn, gan fod hyn yn gofyn am grefftwaith uchel.
4. Weldio nwy tanwydd ocsigen
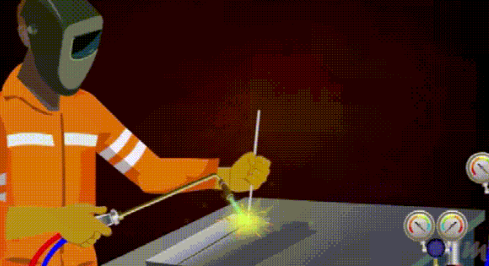
Weldio nwy tanwydd ocsigen yw defnyddio fflamau i gynhesu'r metel a'r wifren weldio wrth gymal darnau gwaith metel i'w toddi a chyflawni pwrpas weldio. Nwyon hylosg a ddefnyddir yn gyffredin yw asetylen, nwy petrolewm hylifedig a hydrogen yn bennaf, a'r nwy a ddefnyddir yn gyffredin i gynnal hylosgi yw ocsigen.
5. Weldio laser
Mae weldio laser yn ddull weldio effeithlon a manwl gywir sy'n defnyddio trawst laser dwysedd ynni uchel fel ffynhonnell wres. Mae weldio laser yn un o agweddau pwysig cymhwyso technoleg prosesu deunyddiau laser. Yn y 1970au, fe'i defnyddiwyd yn bennaf ar gyfer weldio deunyddiau waliau tenau a weldio cyflymder isel. Mae'r broses weldio yn fath dargludiad gwres, hynny yw, mae'r ymbelydredd laser yn cynhesu wyneb y darn gwaith, ac mae gwres yr wyneb yn tryledu i'r tu mewn trwy ddargludiad gwres. Trwy reoli lled, egni, pŵer brig ac amlder ailadrodd y pwls laser, mae'r darn gwaith yn cael ei doddi i ffurfio pwll tawdd penodol.
Amser postio: Hydref-22-2024


