

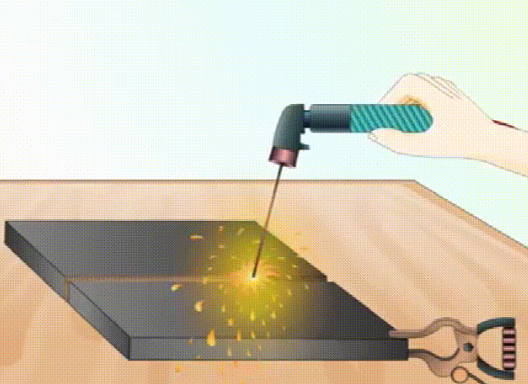
१, इलेक्ट्रोड आर्क वेल्डिंग
आर्क वेल्डिङ वेल्डरहरूले प्राप्त गर्ने सबैभन्दा आधारभूत सीपहरू मध्ये एक हो, यदि सीपहरू ठाउँमा छैनन् भने, वेल्डिङ सिममा विभिन्न प्रकारका दोषहरू हुनेछन्।
२, डुबेको चाप वेल्डिंग
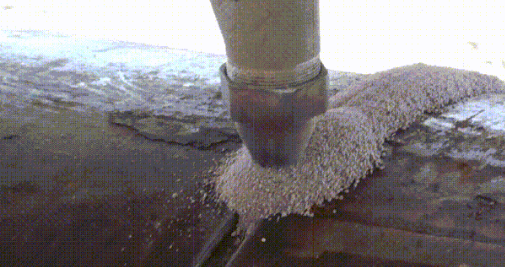
डुबेको चाप वेल्डिङ भनेको चापलाई ताप स्रोतको रूपमा प्रयोग गर्ने वेल्डिङ विधि हो। डुबेको चाप वेल्डिङको गहिरो प्रवेशको कारणले गर्दा, वेल्डिङको गुणस्तर राम्रो छ: पग्लिएको स्ल्यागको सुरक्षाको कारण, पग्लिएको धातु हावाको सम्पर्कमा हुँदैन, र यान्त्रीकरण सञ्चालनको डिग्री उच्च हुन्छ, त्यसैले यो मध्यम र बाक्लो प्लेट संरचनाहरूको लामो वेल्डहरू वेल्डिङको लागि उपयुक्त छ।
३. आर्गन आर्क वेल्डिङ
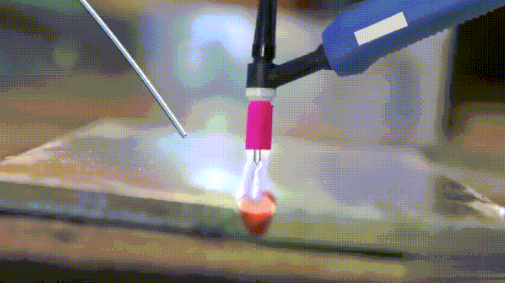
आर्गन आर्क वेल्डिङका लागि केही सावधानीहरू यहाँ दिइएका छन्:
(१) टंगस्टन सुईलाई बारम्बार तिखार्नुपर्छ। यदि यो धमिलो छ भने, करेन्ट केन्द्रित हुनेछैन र वेल्डिङ समाप्त हुनेछ।
(२) यदि टंगस्टन सुई र वेल्ड बीचको दूरी धेरै नजिक छ भने, तिनीहरू एकसाथ टाँसिनेछन्। यदि यो धेरै टाढा छ भने, चाप फुल्नेछ। एक पटक चाप फुलेपछि, यो कालो हुनेछ र टंगस्टन सुई तालु हुनेछ। आत्ममा विकिरण पनि बलियो हुन्छ। यसलाई नजिक राख्नु राम्रो हुन्छ।
(३) स्विचको नियन्त्रण एउटा कला हो, विशेष गरी पातलो प्लेट वेल्डिङको लागि। यसलाई एक-एक गरेर मात्र खोल्न सकिन्छ। यो स्वचालित चाल र स्वचालित तार फिडिङ भएको स्वचालित वेल्डिङ मेसिन होइन। यदि यो निरन्तर जल्यो भने, यो थकित हुनेछ।
(४) तपाईंले तार खुवाउनु पर्छ। यसको लागि स्पर्शको अनुभूति चाहिन्छ। उच्च गुणस्तरको वेल्डिंग तार ३०४ प्लेटहरूबाट कपाल काट्ने मेसिनको साथ काटिन्छ। यसलाई बन्डलमा नकिन्नुहोस्। अवश्य पनि, तपाईंले थोक बिन्दुहरूमा राम्रो पाउन सक्नुहुन्छ।
(५) हावा चल्ने अवस्थामा काम गर्ने प्रयास गर्नुहोस्, छालाको पन्जा, लुगा र स्वचालित डिमिङ मास्क लगाउनुहोस्।
(६) वेल्डिङ बन्दुकको सिरेमिक टाउको चापबाट जोगाउनु पर्छ। विशेष गरी, वेल्डिङ बन्दुकको पुच्छर सकेसम्म तपाईंको अनुहारतिर फर्काउनु पर्छ।
(७) यदि तपाईं पग्लिएको पोखरीको तापक्रम, आकार र कार्यको बारेमा अन्तर्ज्ञान र पूर्वसूचना पाउन सक्नुहुन्छ भने, तपाईं एक वरिष्ठ प्राविधिक हुनुहुन्छ।
(८) पहेंलो वा सेतो चिन्हहरू भएका टंगस्टन सुईहरू प्रयोग गर्ने प्रयास गर्नुहोस्, किनकि यसका लागि उच्च शिल्प कौशल चाहिन्छ।
४. अक्सिजन इन्धन ग्यास वेल्डिङ
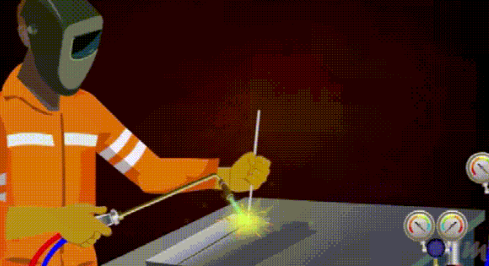
अक्सिजन इन्धन ग्यास वेल्डिङ भनेको धातुको वर्कपीसको जोडमा धातु र वेल्डिङ तारलाई पगाल्न र वेल्डिङको उद्देश्य प्राप्त गर्न आगोको प्रयोग हो। सामान्यतया प्रयोग हुने दहनशील ग्यासहरू मुख्यतया एसिटिलीन, तरल पेट्रोलियम ग्यास र हाइड्रोजन हुन्, र सामान्यतया प्रयोग हुने दहन-समर्थन ग्यास अक्सिजन हो।
५. लेजर वेल्डिङ
लेजर वेल्डिङ एक कुशल र सटीक वेल्डिङ विधि हो जसले उच्च-ऊर्जा-घनत्व लेजर बीमलाई ताप स्रोतको रूपमा प्रयोग गर्दछ। लेजर वेल्डिङ लेजर सामग्री प्रशोधन प्रविधिको प्रयोगको एक महत्त्वपूर्ण पक्ष हो। १९७० को दशकमा, यो मुख्यतया पातलो-पर्खाल भएका सामग्रीहरू र कम-गतिको वेल्डिङको लागि प्रयोग गरिन्थ्यो। वेल्डिङ प्रक्रिया ताप चालकता प्रकार हो, अर्थात्, लेजर विकिरणले वर्कपीसको सतहलाई तताउँछ, र सतहको ताप ताप चालकता मार्फत भित्रतिर फैलिन्छ। लेजर पल्सको चौडाइ, ऊर्जा, शिखर शक्ति र पुनरावृत्ति आवृत्ति नियन्त्रण गरेर, वर्कपीसलाई पग्लेर एक विशिष्ट पग्लिएको पोखरी बनाइन्छ।
पोस्ट समय: अक्टोबर-२२-२०२४


